Was sind Technologien zur Verbesserung der Wärmeübertragung in Wärmetauschern? Ein Artikel zum Verständnis hocheffizienter Wärmetauscher
Under the same heat load, can a heat exchanger be made smaller and more cost-effective? This is a calculation constantly performed by both design institutes and plant sites. Essentially, enhanced heat transfer aims to improve heat transfer capacity, reduce heat transfer area, and lower energy consumption—all while keeping the process temperature difference and operational requirements unchanged. There are only three approaches: modifying the heat transfer surface, controlling fouling, and selecting materials.
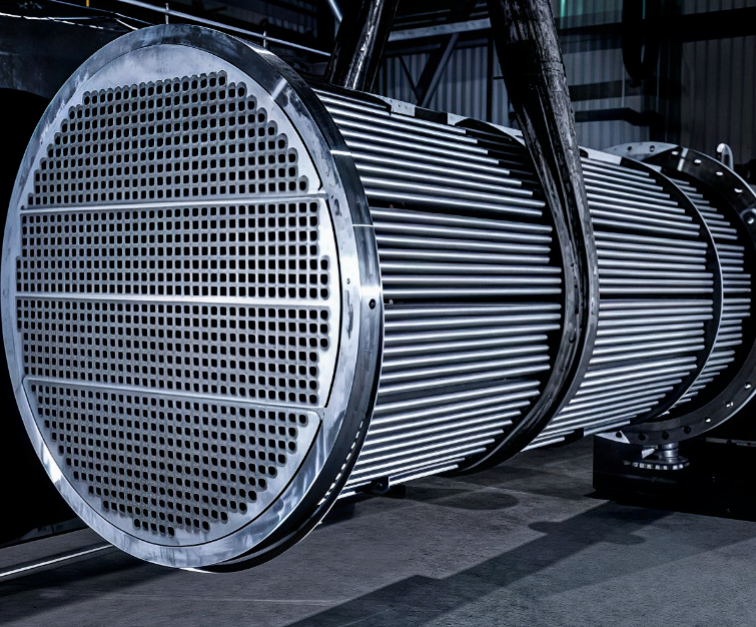
At the site of the heat exchanger bundle extraction inspection, how the shell side is supported and how the flow is directed often impact operation more significantly than the tube dimensions themselves.
First, clarify: which side actually needs enhancement?
Q = K · A · Δtm. To increase heat transfer, you either expand the area or raise the overall heat transfer coefficient.
K is the result of four thermal resistances in series: inside-tube convection, outside-tube convection, tube wall conduction, and fouling on both sides. The side with the largest share is the one that needs enhancement.
The most common pitfall in selection is expending effort on the side that does not control the total thermal resistance—it looks busy, but it is useless.
I. Modifying the Heat Transfer Surface: Four Mainstream Structures
1.Threaded tubes: The 'standard component' for outside-tube enhancement
The definition in GB/T 28713.1-2012 is clear: it is an integrally low-finned tube manufactured by circumferential cold rolling on the outer surface of a seamless steel tube. According to Table 1, for a 25×2.5 mm tube, the fin efficiency ratio η shall not be less than 1.6 to 2.8; the denser the pitch, the higher the ratio. The applicable scope is also explicitly stated: it is intended for applications where the total shell-side thermal resistance (including both the fluid film and fouling resistances) is the controlling resistance. It is not suitable for conditions with high solid dust content or a high coking tendency on the shell side. Therefore, the claim that 'threaded tubes can suppress fouling' must be taken with a grain of salt—the standard, in fact, delineates precisely where they are prohibited.
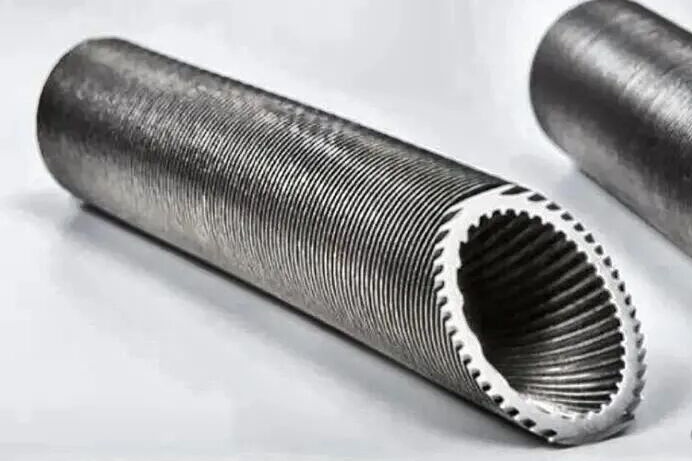
Cold-rolled spiral-grooved enhanced tube: external fins expand the surface area, while internal grooves disturb the boundary layer.
The trade-off is pressure drop. Clause 4.3.1.1 of GB/T 151-2014 lists 'allowable pressure drop' as one of the process design conditions—before adopting enhanced tubes, make sure the margins of pumps and fans are thoroughly calculated.
2.Tube Inserts: Leveraging the Tube Side with a Twisted Tape
Inserting wire mesh, spiral wire, fins, or a twisted tape into the tube disrupts the laminar boundary layer, thereby increasing the tube-side convective heat transfer coefficient. When tube-side thermal resistance dominates, this offers the best cost-performance ratio.
However, note the stance of the standard system. Clause 5.4.2 of GB/T 151-2014 permits the use of enhanced heat transfer tubes, listing only three categories: GB/T 24590 special-shaped tubes, and GB/T 28713.1, 28713.2, and 28713.3. In other words, tube inserts currently have no corresponding national product standard. Their selection relies on design calculations and experimental verification, and both pressure drop and cleaning costs must be factored in.
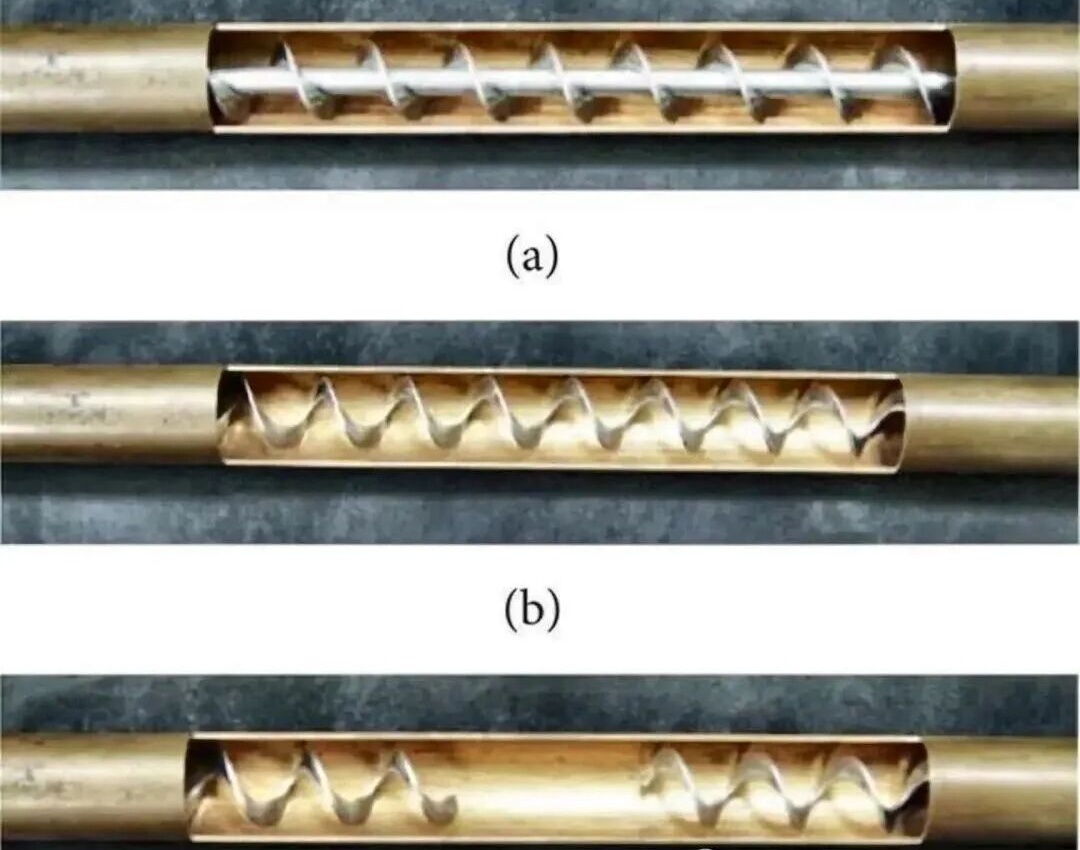
(a) Internal twisted-tape insert (b) Continuous internal spiral groove (c) Discontinuous internal spiral — three scales of enhancement on a single tube
3. Rod Baffles: Replacing 'Obstruction' with 'Support'
Segmental baffles force shell-side fluid to cross-flow through the tube bundle, delivering high heat transfer but at the cost of high pressure drop and susceptibility to flow-induced vibration.
Rod baffles take a different approach: four rods, spaced at 90° intervals around the circumference, securely cradle each tube while allowing fluid to flow longitudinally. Clause 6.8.2.6 of GB/T 151-2014 explicitly permits the use of rod baffles and other baffle-support structures. This reduces pressure drop and improves support conditions.
However, the claim that 'rod baffles eliminate vibration problems' is unfounded. Clause 6.8.2.3.3 stipulates that unsupported spans shall not exceed the limits in Table 6-31, and spans must be further reduced in cases of fluid pulsation. Annex C provides the calculation criteria for flow-induced vibration—even with rod baffles, no step in the verification process can be omitted."
4. Helical Baffles: Altering the Flow Regime
The helical baffle heat exchanger is an improved variant of the shell-and-tube heat exchanger. Its design core lies in the unique helical baffle channel structure within the shell side, aimed at optimizing flow, enhancing heat transfer, and reducing pressure drop—making it particularly suitable for heating high-viscosity crude oil and similar media. The tube bundle skeleton is assembled from several sector-shaped baffles, each approximately one-quarter of the shell-side cross-sectional area, arranged in a continuous helical pattern starting from the fluid inlet.
This structure guides the shell-side fluid to flow continuously and smoothly in a helical path around the tube bundle center, completely replacing the traditional transverse 'Zigzag' cross-flow induced by segmental baffles and the longitudinal flow pattern of rod baffle heat exchangers. Depending on process requirements, this type of heat exchanger is available in single-shell-pass and double-shell-pass configurations; the axial overlap design of the baffles further optimizes support and flow distribution. The helix inclination angle (typically ranging from 25° to 45°) is an adjustable design parameter used to accommodate different operating conditions.
Der spiralförmige Wärmeübertrager zeichnet sich durch eine flexible Struktur aus und ist mit verschiedenen Arten von Wärmeübertragungsrohren kompatibel, darunter glatte Rohre, Wellrohre, Gewinderohre, spiralförmig gewellte Rohre sowie innen gewellte und außen mit Gewinde versehene Rohre.
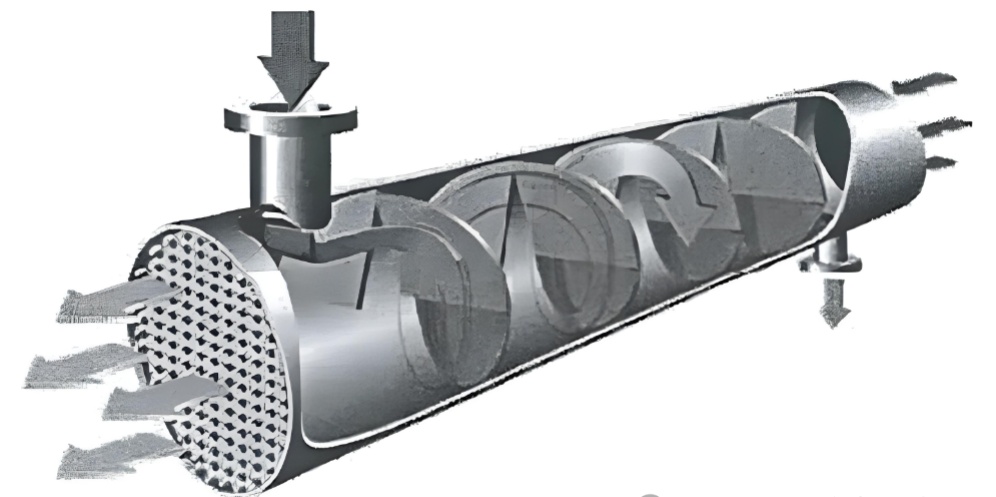
Interne Struktur eines Wendelblech-Wärmetauschers: Änderung des Mediumströmungszustands
5. Well- und Faltenbalgrohre: Effizienz steht an erster Stelle, die Parameter sprechen für sich.
Durch die ringförmigen Rippen an Innen- und Außenwand verbessern diese Rohre gleichzeitig die Leistung auf Rohr- und Mantelseite und bieten so erhebliche Vorteile bei kompakten Anwendungen. Wichtige Parameter müssen unbedingt eingehalten werden:
GB/T 28713.2-2012: Wellrohre aus austenitischem Edelstahl; Nenndruck ≤ 4,0 MPa; Betriebstemperatur > -20℃ und < 450℃; Nennwandstärke des Rohrrohlings 0,6–1,2 mm; Wandstärkenreduzierung ≤ 15%.
GB/T 28713.3-2012: Balgrohre werden in zwei Typen eingeteilt – dünnwandige Typ B (0,5–1,0 mm) und dickwandige Typ H (1,0–3,5 mm).
Die Behauptung, dass „Wellrohre eine Wandstärke von nur 0,1 mm aufweisen und bei Vibrationen undicht werden“, ist ein weit verbreitetes Missverständnis. Zwar weisen dünnwandige Rohre Ermüdungsgrenzen auf, doch die richtige Lösung für Anwendungen mit hohem Druck, hohen Temperaturen, starker Korrosion oder hohen Einströmgeschwindigkeiten ist die Wahl von Balgrohren des Typs H – oder der Umstieg auf eine völlig andere Rohrkonstruktion.
II. Foulingkontrolle: Umgang mit dem unsichtbaren Wärmewiderstand
Ablagerungen sind kein unerwartetes Ereignis, das erst nach Betriebsbeginn auftritt; sie müssen bereits in der Planungsphase berücksichtigt werden. Gemäß GB/T 151-2014, Abschnitt 4.3.2.2, ist die Ablagerungsbeständigkeit nach Anhang E zu bestimmen.
Die Strömungsgeschwindigkeit ist der wichtigste Schutzfaktor. Gemäß HG/T 20690-2000, Abschnitt 3.1.6, muss die Strömungsgeschwindigkeit des Kühlwassers auf der Rohrseite mindestens 0,9 m/s, auf der Mantelseite mindestens 0,3 m/s und die Wärmestromdichte 58,2 kW/m² nicht überschreiten. Die Begründung hierfür ist einleuchtend: Wärmetauscher, die mit Strömungsgeschwindigkeiten unter 0,3 m/s betrieben werden, neigen generell zu Ablagerungen und Korrosion durch Unterablagerungen.
Heißt das, schneller ist immer besser? In der gleichen Erläuterung heißt es auch: Die Obergrenze muss die Erosionskorrosion des Materials berücksichtigen; „dies wird im Allgemeinen bei der Gerätekonstruktion berücksichtigt“, und die Norm legt keine weiteren Grenzwerte fest. Geschwindigkeit hat ihren Preis.
Die Wasserqualität und die chemische Behandlung sollten den Abschnitten 3.1.7, 3.2.1 und 3.4.1 entsprechen: Bei offenen Systemen sollte der jährliche Foulingwiderstand zwischen 1,72×10⁻⁴ und 3,44×10⁻⁴ m²·K/W liegen; das Konzentrationsverhältnis sollte nicht unter 3,0 liegen; die chemischen Formulierungen sollten auf der Grundlage von dynamischen Simulationstests oder Betriebserfahrungen unter ähnlichen Bedingungen bestimmt werden.
Magnetische und elektronische Entkalkungstechnologien sind deshalb weiterhin umstritten, weil ihre Wirksamkeit stark von der Wasserqualität und den Betriebsbedingungen abhängt. Ihre Anwendbarkeit muss durch Prüfergebnisse belegt werden.
Die Reinigung muss ebenfalls messbaren Kriterien unterliegen. SH/T 3547-2011, Tabelle 2: Entfernungsrate von Karbonatablagerungen ≥ 90 %; von Sulfat- und Silikatablagerungen ≥ 85 %; von Rost und Ölschlamm ≥ 95 %. Tabelle 1 legt Korrosionsraten fest: Kohlenstoffstahl ≤ 6 g/(m²·h), Edelstahl ≤ 2 g/(m²·h). Abschnitt 7.1 fordert zudem einen vollständigen Passivierungsfilm nach der Reinigung.
III. Materialauswahl: Konzentrieren Sie sich nicht ausschließlich auf die Wärmeleitfähigkeit
Die Werkstoffe für die Wärmetauscherrohre sind gemäß GB 150.2-2011 und GB/T 151-2014, Abschnitt 5.4.1, auszuwählen, wobei die Wärmeleitfähigkeit aus Anhang F entnommen wird. Der Wärmewiderstand der Wand ist jedoch nur ein Faktor in der Reihe der Wärmewiderstände; die Wandstärke und die konvektiven Koeffizienten auf beiden Seiten sind in der Regel ausschlaggebend.
Entscheidend ist die Korrosionsbeständigkeit, die einen quantifizierten Richtwert besitzt: HG/T 20690-2000, Abschnitt 3.1.7, legt fest, dass die Korrosionsrate von Kohlenstoffstahlrohren unter 0,10 mm/a liegen muss, während sie bei Kupfer-, Kupferlegierungs- und Edelstahlrohren unter 0,005 mm/a liegen sollte – ein Unterschied um zwei Größenordnungen. Diese Berechnung ist weitaus bedeutsamer als die geringfügigen Unterschiede in der Wärmeleitfähigkeit.
II. Bekämpfung von Ablagerungen: Kontrolle des unsichtbaren Widerstands
Ablagerungen sind keine Überraschung nach dem Betrieb; sie müssen bei der Konstruktion berücksichtigt werden. Gemäß Abschnitt 4.3.2.2 der Norm GB/T 151-2014 sind die Werte für die Ablagerungsbeständigkeit aus Anhang E zu entnehmen.
Die Strömungsgeschwindigkeit stellt die größte Hürde dar. Abschnitt 3.1.6 der Norm HG/T 20690-2000 fordert eine Kühlwassergeschwindigkeit von ≥ 0,9 m/s auf der Rohrseite, ≥ 0,3 m/s auf der Mantelseite und einen Wärmestrom von ≤ 58,2 kW/m². Der zugehörige Hinweis stellt klar: Wärmetauscher mit Strömungsgeschwindigkeiten unter 0,3 m/s weisen häufig Ablagerungen und Unterkorrosion auf.
Aber ist eine höhere Geschwindigkeit immer besser? In demselben Dokument wird klargestellt, dass die Obergrenze materialbedingte Erosionskorrosion verhindern muss – was üblicherweise bei der Anlagenauslegung berücksichtigt wird –, weshalb keine weiteren Grenzwerte festgelegt werden. Höhere Geschwindigkeiten verursachen Kosten.
Die Anforderungen an die Wasserqualität und die Behandlungsmittel richten sich nach den Abschnitten 3.1.7, 3.2.1 und 3.4.1: Offene Systeme sollten eine Foulingresistenz zwischen 1,72×10⁻⁴ und 3,44×10⁻⁴ m²·K/W aufweisen; Konzentrationszyklen ≥3,0; und chemische Formulierungen sollten aus dynamischen Simulationen oder analogen Betriebsdaten abgeleitet werden.
Magnetische und elektronische Entkalkungsverfahren sind weiterhin umstritten, da ihre Wirksamkeit stark von der Wasserqualität und den jeweiligen Bedingungen abhängt. Ihre Anwendbarkeit muss durch praktische Anwendung nachgewiesen werden.
Für die Reinigung sind quantifizierbare Indikatoren erforderlich. SH/T 3547-2011, Tabelle 2: Entfernung von Karbonatablagerungen ≥ 90 %; von Sulfat-/Silikatablagerungen ≥ 85 %; von Rost/Ölschlamm ≥ 95 %. Tabelle 1 begrenzt die Korrosion auf ≤ 6 g/(m²·h) für Kohlenstoffstahl und ≤ 2 g/(m²·h) für Edelstahl. Abschnitt 7.1 schreibt nach der Reinigung eine vollständige Passivierung vor.
III. Materialauswahl: Mehr als nur Wärmeleitfähigkeit
Die Auswahl der Rohrmaterialien erfolgt nach GB 150.2-2011 und Abschnitt 5.4.1 von GB/T 151-2014, die Leitfähigkeit nach Anhang F. Der Wandwiderstand ist jedoch nur eine Komponente der Gesamtleistung; Wandstärke und Konvektion spielen oft eine größere Rolle.
Die Korrosionsbeständigkeit ist der entscheidende Faktor, der in HG/T 20690-2000, Abschnitt 3.1.7, quantifiziert wird: Korrosionsrate von Kohlenstoffstahl <0,10 mm/a; Kupfer und Edelstahl <0,005 mm/a – ein Unterschied um zwei Größenordnungen. Dieser Faktor wiegt geringfügige Unterschiede in der Wärmeleitfähigkeit schwerer.
II. Fouling bekämpfen: Den unsichtbaren Wärmewiderstand im Griff behalten
Ablagerungen sind kein unerwartetes Phänomen, das erst nach Betriebsbeginn auftritt; sie sollten bereits in der Konstruktionsphase berücksichtigt werden. Gemäß GB/T 151-2014, Abschnitt 4.3.2.2, ist die Ablagerungsbeständigkeit nach Anhang E zu bestimmen.
Die Strömungsgeschwindigkeit ist der erste entscheidende Faktor. HG/T 20690-2000, Abschnitt 3.1.6: Die Strömungsgeschwindigkeit des Kühlwassers auf der Rohrseite darf nicht unter 0,9 m/s, auf der Mantelseite nicht unter 0,3 m/s liegen, und der Wärmestrom darf 58,2 kW/m² nicht überschreiten. Die Erklärung ist recht einfach: Wärmetauscher mit einer Strömungsgeschwindigkeit unter 0,3 m/s neigen in der Regel zu Ablagerungen und Unterkorrosion.
Ist schneller also immer besser? In der gleichen Notiz heißt es auch: Die Obergrenze muss das Material berücksichtigen, um Erosionskorrosion zu verhindern; „dies wird im Allgemeinen bereits bei der Gerätekonstruktion berücksichtigt“, daher legt die Norm keine Obergrenze fest. Schnelligkeit hat ihren Preis.
Die Wasserqualität und die Chemikalien richten sich nach den Abschnitten 3.1.7, 3.2.1 und 3.4.1: Bei offenen Systemen sollte der jährliche Foulingwiderstand zwischen 1,72×10⁻⁴ und 3,44×10⁻⁴ m²·K/W liegen; das Konzentrationsverhältnis sollte nicht unter 3,0 liegen; die chemischen Formeln sollten durch dynamische Simulationstests oder Erfahrungen aus ähnlichen Bedingungen festgelegt werden.
Die Debatte um magnetische und elektronische Entkalkung hält an, weil deren Wirkung stark von der Wasserqualität und den Betriebsbedingungen abhängt. Ihre Anwendbarkeit muss durch Prüfergebnisse belegt werden.
Auch die Reinigung erfordert messbare Ergebnisse. Tabelle 2 der Norm SH/T 3547-2011: Entfernung von Karbonatablagerungen mindestens 90 %, von Sulfat- und Silikatablagerungen mindestens 85 %, von Rost und Ölschlamm mindestens 95 %; Tabelle 1 gibt die Korrosionsrate für Kohlenstoffstahl mit ≤ 6 g/(m²·h) und für Edelstahl mit ≤ 2 g/(m²·h) an; Abschnitt 7.1 fordert zudem einen vollständigen Passivierungsfilm nach der Reinigung.
III. Materialauswahl: Nicht nur auf die Wärmeleitfähigkeit achten
Die Werkstoffe für Wärmetauscherrohre werden gemäß GB 150.2-2011 und GB/T 151-2014 Abschnitt 5.4.1 ausgewählt, wobei die Wärmeleitfähigkeit gemäß Anhang F überprüft wird. Der Wandwiderstand des Rohrs ist jedoch nur ein Faktor in der Reihe der Wärmewiderstände; die Wandstärke und die Konvektion auf beiden Seiten spielen in der Regel eine größere Rolle.
Entscheidend ist die Korrosionsbeständigkeit, und hierfür gibt es einen quantifizierten Standard: HG/T 20690-2000, Abschnitt 3.1.7, legt fest, dass die Korrosionsrate der Rohrwand aus Kohlenstoffstahl unter 0,10 mm/a liegen muss, während sie bei Kupfer, Kupferlegierungen und Edelstahlrohren unter 0,005 mm/a liegen sollte. Das sind zwei Größenordnungen. Diese Berechnung ist wesentlich wichtiger als die geringen Unterschiede in der Wärmeleitfähigkeit.
Verbesserte Wärmeübertragung war noch nie so einfach wie die bloße „Maximierung des Wärmeübergangskoeffizienten“. Es handelt sich um ein Abwägen von Kompromissen: Fläche, Koeffizient, Verschmutzung, Druckverlust und Zuverlässigkeit – alle fünf müssen gemeinsam betrachtet werden.
Bei neuen Anlagen sollte bereits in der Entwurfsphase Wert auf Struktur und Materialien gelegt werden; bei bestehenden Anlagen sollten zunächst Ablagerungen und Druckverluste bewertet werden, bevor entschieden wird, ob die Struktur modifiziert, eine Reinigung durchgeführt oder der Betrieb angepasst werden soll.
Der Hauptgrund, warum hocheffiziente Wärmetauscher in modernen Raffinerien und petrochemischen Anlagen – insbesondere in Ölraffinerien – noch nicht weit verbreitet sind, liegt in der Neigung von Medien wie Rohöl und Kühlwasser zu Ablagerungen. Diese beeinträchtigen den Wärmeaustausch und wirken sich kontraproduktiv aus. Können Sie uns daher erfolgreiche Beispiele für die Nachrüstung von Anlagen mit hocheffizienten Wärmetauschern nennen?